

صفر تا صد خرید هلدر داخل تراش با بهترین قیمت | بررسی انواع و کاربردها
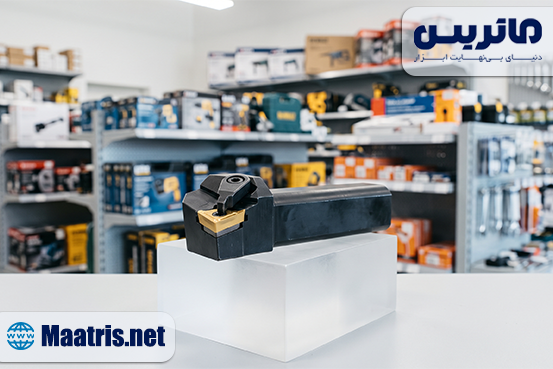
عملیات داخل تراشی یکی از حساسترین و چالشبرانگیزترین فرآیندهای ماشینکاری است. ارتعاش، گیر کردن براده و عدم دید کافی، مشکلاتی هستند که در صورت انتخاب ابزار نامناسب میتوانند به قیمت خرابی قطعه کار تمام شوند. در این مقاله از سایت ابزار ماتریس، قصد داریم به بررسی صفر تا صد راهنمای خرید هلدر داخل تراش بپردازیم. در ادامه ضمن معرفی کاربردها و انواع این ابزار، هلدرهای روتراش و داخل تراش را مقایسه کرده و جدول استاندارد کدخوانی هلدر بورینگ را در اختیار شما قرار میدهیم تا بتوانید با دیدی باز و تخصصی، بهترین انتخاب را برای کارگاه ماشینکاری خود داشته باشید.
فهرست مطالب
- هلدر داخل تراش (Boring Bar) چیست؟
- کاربردهای طلایی هلدر داخل تراشی در صنعت ماشینکاری
- انواع هلدر داخل تراش بر اساس متریال و تکنولوژی ساخ
- مقایسه تخصصی: تفاوت هلدر روتراش و داخل تراش
- راهنمای جامع کدخوانی هلدر بورینگ (جدول استاندارد ISO)
- نکات فنی و حیاتی برای خرید هلدر داخل تراش (Boring Holder)
- بررسی عوامل موثر بر قیمت هلدر داخل تراش در بازار
- ابزار ماتریس؛ مرجع تخصصی تامین Internal Turning Holder
- سوالات متداول (FAQ)
هلدر داخل تراش (Boring Bar) چیست؟
در دنیای تراشکاری، ابزارهای برشی به دو دسته کلی بیرونی (روتراشی) و داخلی تقسیم میشوند. زمانی که نیاز به عملیات برادهبرداری در داخل یک فضای بسته مانند سوراخها یا حفرات داشته باشیم، از ابزاری استوانهای شکل به نام هلدر داخل تراش یا همان Boring Bar استفاده میکنیم.
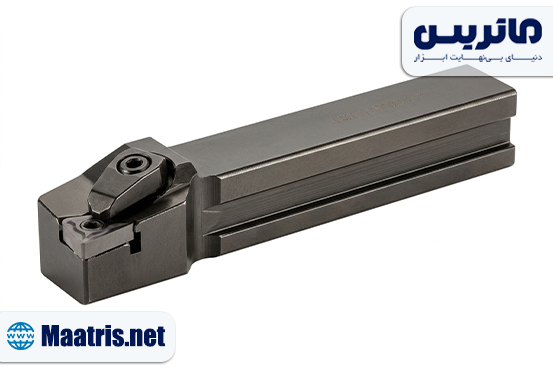
یک هلدر داخل تراشی استاندارد، معمولاً دارای یک شفت بلند است که در یک سمت آن الماس (اینسرت) نصب شده و سمت دیگر آن (که معمولاً دارای یک سطح تخت یا Flat است) در ابزارگیر دستگاه تراش بسته میشود. از آنجایی که این ابزار به صورت معلق و طرهای وارد سوراخ قطعهکار میشود، بزرگترین چالش مهندسی در طراحی یک Boring Holder، به حداقل رساندن ارتعاش و لرزش (Vibration) و خروج راحت برادهها از محیط بسته است.
کاربردهای طلایی هلدر داخل تراشی در صنعت ماشینکاری
شاید در نگاه اول، وظیفه این ابزار فقط بزرگ کردن یک سوراخ ساده به نظر برسد؛ اما هلدرهای داخل تراش طیف وسیعی از عملیاتهای پیچیده را پوشش میدهند:
- گشاد کردن و کالیبره کردن سوراخ (Precision Boring): متهها معمولاً سوراخهایی با تلرانس دقیق ایجاد نمیکنند. برای رساندن قطر سوراخ اولیه به اندازه دقیق نقشه و ایجاد یک سطح کاملاً صیقلی، از این هلدرها استفاده میشود.
- پلهتراشی داخلی (Internal Stepping): ایجاد قطرهای مختلف در عمقهای متفاوت یک سوراخ (به صورت پلهای) که برای نشیمنگاه بلبرینگها یا شفتها بسیار کاربرد دارد.
- پروفیلتراشی و فرمدهی داخلی (Internal Profiling): با استفاده از اینسرتهای خاص (مثل الماسهای لوزی شکل با زاویه تند V یا D)، میتوان اشکال منحنی، مخروطی و فرمهای پیچیده را در داخل قطعهکار تراشید.
- شیارزنی داخلی (Internal Grooving): نوع خاصی از هلدرهای داخل تراش وجود دارند که برای ایجاد شیارهای داخلی (مانند جای اورینگ، جای خار و کاسهنمد) در داخل سیلندرها و لولهها استفاده میشوند.
- رزوهزنی داخلی (Internal Threading): برای ایجاد دنده و رزوه در داخل مهرهها و قطعات صنعتی بزرگ، از هلدرهای داخل تراشی مخصوص رزوهزنی استفاده میشود که الماسهای دندهزنی روی آنها نصب میگردد.
انواع هلدر داخل تراش بر اساس متریال و تکنولوژی ساخت
برای خرید هلدر داخل تراش، شناخت متریال بدنه اهمیت حیاتی دارد. محدودیت طول به قطر (L/D) تعیینکننده نوع هلدری است که باید انتخاب کنید. انواع این هلدرها عبارتند از:
1. هلدرهای فولادی (Steel Boring Bars): این مدلها رایجترین و ارزانترین نوع هلدر در بازار هستند. بدنه آنها از فولادهای آلیاژی مقاوم ساخته شده است. هلدرهای فولادی برای عملیاتهایی که عمق سوراخ حداکثر 3 تا 4 برابر قطر هلدر باشد عملکرد بسیار خوبی دارند. در عمقهای بیشتر، این هلدرها دچار لرزش شدید میشوند.
2. هلدرهای فلز سنگین (Heavy Metal Boring Bars): بدنه این هلدرها از آلیاژهای تنگستن با چگالی بالا ساخته شده است که صلبیت بسیار بیشتری نسبت به فولاد دارند. از این هلدرها میتوان برای سوراخهایی با عمق 4 تا 6 برابر قطر ابزار استفاده کرد. این مدلها لرزش را بهتر کنترل میکنند.
3. هلدرهای تمام کارباید (Solid Carbide Boring Bars): کارباید (تنگستن کارباید) متریالی به شدت سخت و صلب است که ضریب الاستیسیته آن سه برابر فولاد است. یک هلدر کاربایدی میتواند بدون افت کیفیت، تا عمق 6 الی 8 برابر قطر خود وارد سوراخ شود. این هلدرها بسیار گرانقیمت، فوقالعاده دقیق و البته شکننده هستند.
4. هلدرهای ضد ارتعاش یا سایلنت (Anti-Vibration Tools): شاهکار مهندسی در ابزارآلات برشی! در داخل شفت این هلدرها، یک سیستم میراگر ارتعاش (Damper) تعبیه شده است. این هلدرها میتوانند لرزش را خنثی کرده و تا عمق حیرتانگیز 10 تا 14 برابر قطر خود ماشینکاری کنند.
مقایسه تخصصی: تفاوت هلدر روتراش و داخل تراش
برای بسیاری از اپراتورهای تازهکار، تفاوتهای ساختاری بین این دو ابزار جای سوال دارد. در جدول زیر این دو هلدر را مقایسه کردهایم:
| ویژگیهای فنی | هلدر روتراش (External) | هلدر داخل تراش (Internal) |
|---|---|---|
| محل درگیری | سطح خارجی قطعه کار | سطح داخلی (سوراخها و حفرات) |
| طراحی شفت | عمدتاً دارای مقطع مربعی یا مستطیلی | عمدتاً استوانهای با یک سطح صاف (Flat) |
| چالش ارتعاش | بسیار کم (صلبیت بالا و فضای باز) | بسیار زیاد (طول زیاد و معلق بودن) |
| وضعیت تخلیه براده | آسان (برادهها به بیرون پرتاب میشوند) | دشوار (نیاز به فشار آبصابون داخلی) |
| محدودیت ابعادی | محدودیت خاصی در انتخاب ابزار ندارد | به شدت محدود به قطر سوراخ اولیه است |
راهنمای جامع کدخوانی هلدر بورینگ (جدول استاندارد ISO)
یکی از مهمترین مهارتها برای استعلام قیمت هلدر داخل تراش، توانایی خواندن کدهای درج شده روی ابزار است که بر اساس استاندارد ISO نوشته میشوند. فرض کنید روی یک هلدر بورینگ کد S 25 R - P C L N R 12 نوشته شده است. جدول زیر معنای هر بخش را رمزگشایی میکند:
| جایگاه در کد استاندارد | مفهوم در هلدر داخل تراشی | مثالها و راهنمای اختصارات |
|---|---|---|
| حرف اول (جنس بدنه) | متریال هلدر و وضعیت خنککاری | S (فولادی توپر)، A (فولادی آبصابون خور)، C (کارباید) |
| عدد دو رقمی (قطر) | قطر شفت هلدر به میلیمتر | 12، 16، 20، 25، 32 (مثلاً 25 یعنی شفت 25mm) |
| حرف سوم (طول کلی) | طول هلدر از ابتدا تا انتها | K (125mm) ، M (150mm) ، Q (180mm) |
| حرف چهارم (گیرش) | نحوه بسته شدن الماس روی هلدر | P (اهرمی)، S (پیچی)، M (کلمپ از بالا) |
| حرف پنجم (شکل الماس) | هندسه و شکل اینسرت مصرفی | C (لوزی 80 درجه)، D (لوزی 55)، T (مثلثی) |
| حرف ششم (زاویه آزاد) | زاویه کلیرنس الماس | B (5 درجه)، C (7 درجه)، N (صفر درجه) |
| حرف آخر (جهت هلدر) | راستگرد یا چپگرد بودن | R (راستگرد) ، L (چپگرد) |
نکات فنی و حیاتی برای خرید هلدر داخل تراش (Boring Holder)
انتخاب اشتباه یک Internal Turning Holder باعث تولید صدای ناهنجار سوتکشیدن (Chatter)، افت کیفیت سطح سوراخ و شکستن الماس میشود. هنگام خرید به این فاکتورها توجه کنید:
- قانون انتخاب ضخیمترین شفت: همیشه هلدری را انتخاب کنید که بیشترین قطر ممکن را نسبت به سوراخ قطعه شما داشته باشد. هرچه شفت ضخیمتر باشد، ابزار صلبتر بوده و لرزش کمتری خواهد داشت (البته باید فضای کافی برای خروج براده باقی بماند).
- سیستم خنککاری داخلی (Coolant Through): گیرپاژ کردن براده داخل سوراخ خطرناکترین اتفاق در داخلتراشی است. خرید هلدرهایی که دارای سوراخهای داخلی برای انتقال مستقیم مایع آبصابون به نوک الماس هستند (پیشوند A یا E)، عمر ابزار شما را چند برابر میکند.
- نوع سیستم گیرش الماس (Clamping): برای سوراخهای کوچک (قطر زیر 16 میلیمتر) هلدرهای دارای گیرش پیچی (حرف S در کد) بهترین گزینه هستند چون فضای کمی اشغال میکنند. برای ماشینکاری خشن و بارهای سنگین، از سیستمهای اهرمی (حرف P) استفاده کنید.
بررسی عوامل موثر بر قیمت هلدر داخل تراش در بازار
صنعتگران همواره به دنبال استعلام قیمت هلدر داخل تراش برای مدیریت هزینههای تولید خود هستند. قیمت این ابزار به چهار عامل کلیدی بستگی دارد:
- متریال و تکنولوژی بدنه: یک هلدر فولادی ساده قیمت بسیار مقرونبهصرفهای دارد، در حالی که هلدرهای تمام کارباید یا سایلنتتولز (ضدارتعاش) به دلیل تکنولوژی پیچیده ساخت، چندین برابر قیمتگذاری میشوند.
- برند تولیدکننده: نامهای معتبر اروپایی مانند Sandvik یا Iscar قیمتهای پریمیوم دارند. در مقابل برندهای کرهای، تایوانی و چینی (مانند Korloy) با قیمتهای اقتصادیتر، بخش بزرگی از بازار را در دست دارند.
- طول و سایز هلدر: طبیعتاً هرچه قطر و طول هلدر بیشتر باشد، متریال بیشتری در آن به کار رفته و قیمت نهایی آن بالاتر خواهد بود.
- قابلیت انتقال مایع خنککننده: هلدرهایی که دارای مجرای داخلی آبصابون هستند، پروسه ماشینکاری پیچیدهتری در کارخانه داشتهاند و گرانتر میباشند.
ابزار ماتریس؛ مرجع تخصصی تامین Internal Turning Holder
تامین ابزار باکیفیت و اورجینال، شرط اصلی موفقیت و جلوگیری از خسارت در پروژههای تراشکاری است. ما در فروشگاه اینترنتی ابزار ماتریس، مجموعهای بینظیر از برترین برندهای بازار را برای شما گردآوری کردهایم.
چه به دنبال یک هلدر بورینگ فولادی ارزانقیمت برای کارهای کارگاهی عمومی باشید و چه به یک هلدر کاربایدی تخصصی برای پروژههای دقیق نیاز داشته باشید، کارشناسان ما آماده ارائه مشاوره فنی هستند. برای خرید هلدر داخل تراش با تضمین اصالت کالا و بهترین قیمت بازار، کافیست سفارش خود را در سایت ثبت کنید.
سوالات متداول (FAQ)
1. چرا در عملیات داخل تراشی، هلدر صدای سوت آزاردهنده میدهد و میلرزد؟
این پدیده Chatter یا ارتعاش نام دارد. دلیل آن بیرونزدگی بیش از حد هلدر از ابزارگیر (Overhang زیاد) یا انتخاب هلدر فولادی برای سوراخهای عمیق است. برای رفع آن باید طول بیرونزدگی را کم کنید یا از هلدرهای کاربایدی استفاده نمایید.
2. تفاوت هلدر بورینگ با پیشوند A و پیشوند S در استاندارد ISO چیست؟
پیشوند S نشاندهنده یک هلدر فولادی توپر و ساده است، در حالی که پیشوند A نشان میدهد هلدر فولادی است اما در داخل آن مجراهایی برای انتقال مستقیم مایع خنککننده (آبصابون) تعبیه شده است.
3. آیا میتوان از الماسهای روتراشی برای هلدرهای داخل تراشی هم استفاده کرد؟
بله، به شرطی که سیستم گیرش و زاویه الماس با هلدر همخوانی داشته باشد. مثلاً هر دو هلدر با سیستم PCLNR میتوانند از الماس سری CNMG استفاده کنند. البته برای داخلتراشی، الماسهایی با زاویه آزاد توصیه میشود.
4. برای ماشینکاری سوراخهای بسیار عمیق (بیش از 8 برابر قطر) چه هلدری بخرم؟
برای چنین عمقی، هلدرهای فولادی و حتی کاربایدی معمولی جوابگو نیستند و قطعاً دچار لرزش شدید خواهید شد. شما باید از هلدرهای ضد ارتعاش (سایلنت تولز - Silent Tools) استفاده کنید.
5. بهترین قیمت هلدر داخل تراش را از کجا استعلام بگیرم؟
فروشگاه «ابزار ماتریس» با واردات مستقیم و بدون واسطه ابزارآلات برادهبرداری، رقابتیترین قیمتها را در کنار مشاوره تخصصی به کارگاهداران و ماشینکاران ایرانی ارائه میدهد.
.png)
